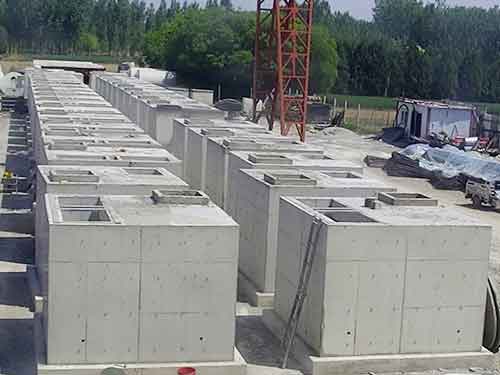
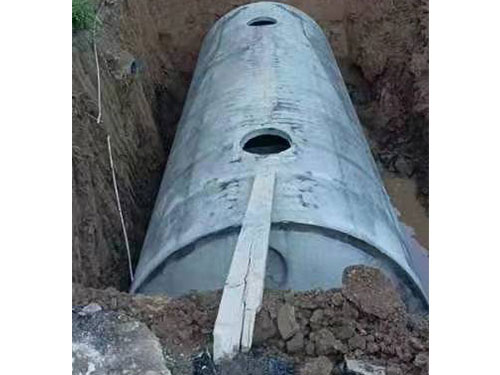
预制混凝土化粪池的铸造工艺流程
一、原料准备与配比环节
原料筛选与检验
需对混凝土原料进行严格筛选:水泥应选用符合强度等级要求的普通硅酸盐水泥,进场时检查出厂合格证,确定无受潮结块;骨料方面,粗骨料(碎石)粒径需控制在5-25mm,颗粒级配连续,含泥量≤1%,细骨料(中砂)含泥量≤3%,避免杂质影响混凝土强度;外加剂(如减水剂、抗渗剂)需根据要求选择,检查其性能指标是否达标,严禁使用过期或变质产品。所有原料需按批次抽样检验,合格后方可投入使用。
准确配料搅拌
根据混凝土强度(通常不低于C30)与抗渗等级(不低于P6)计算配料比例,采用自动化配料系统进行称量,水泥、骨料、水、外加剂的用量误差控制在规范范围内(如水泥用量误差≤±2%)。搅拌时先将骨料与水泥干拌1-2分钟,再加入水和外加剂湿拌3-5分钟,直至混凝土拌合物色泽均匀、无结块,坍落度需符合浇筑要求(一般为100-150mm),搅拌完成后需检测混凝土工作性,不合格则调整配比。
二、模具准备与处理环节
模具与组装
模具采用钢制或塑料材质,需根据化粪池图纸定制,确定模具尺寸准确(如壁厚、直径误差≤±3mm),拼接处密封。组装前检查模具表面是否平整、无变形,清理模具内残留的混凝土残渣与油污;在模具内壁均匀涂刷脱模剂(如用机油或水性脱模剂),涂刷厚度需均匀,避免漏涂导致构件脱模困难或表面损伤。
预埋件安装
若化粪池有进出水管接口、检修口预埋件等,需在模具组装时准确定位安装:先按图纸标记预埋件位置,采用螺栓或卡扣将预埋件固定在模具内壁,预埋件与模具贴合紧密,位置偏差≤±5mm;检查预埋件材质(通常为镀锌钢管或钢板)是否符合(以实际报告为主)要求,避免后期使用中锈蚀。
三、混凝土浇筑与成型环节
浇筑作业
将搅拌合格的混凝土通过料斗或输送泵注入模具,浇筑时采用分层浇筑方式,每层厚度控制在200-300mm,避免一次性浇筑过高导致混凝土离析。浇筑过程中使用插入式振捣器振捣,振捣点间距≤400mm,直至混凝土表面无气泡冒出、呈现浮浆,确定混凝土密实度,防止出现蜂窝、麻面等缺陷;振捣时避免触碰模具与预埋件,防止移位或损坏。
表面处理与初凝
浇筑完成后,用抹子将构件表面抹平压光,去掉表面气泡与浮浆;若构件有预留孔洞或接口,需修整边缘,尺寸准确。随后将构件置于常温环境下初凝(通常需4-6小时),初凝期间避免碰撞或扰动模具,防止构件变形。
四、养护与脱模环节
养护处理
初凝完成后进入养护阶段,采用覆盖土工布洒水养护或喷淋养护方式,保持混凝土表面湿润,养护温度不低于5℃,养护时间不少于7 天(若使用早强水泥可适当缩短,但不低于 5 天)。养护期间定期检查混凝土湿度,避免干燥开裂,确定混凝土强度稳步提升。
脱模操作
养护期满后检测混凝土强度,达到强度的 70% 以上方可脱模。脱模时先拆除模具固定螺栓,采用用工具缓慢分离模具与构件,避免强行撬动导致构件边角破损;脱模后检查构件外观,若发现微小缺陷(如小裂缝),需及时用修补砂浆修理,严重缺陷则作报废处理。
五、成品检验与存放环节
成品检验
对脱模后的化粪池构件进行全部检验:外观检查表面是否平整、无裂缝、蜂窝等缺陷,尺寸偏差是否符合规范;强度检验采用回弹仪检测混凝土强度,达标;抗渗检验抽样进行闭水试验,静置 24 小时无渗漏为合格。检验合格的构件需标注生产日期、批次及合格标识。
存放管理
合格构件需存放在平整的场地,采用垫木架空存放,避免直接接触地面受潮;构件堆放高度不超过 3 层,防止受压变形;存放期间做好防雨、抗阳光措施,避免长期暴晒导致混凝土老化,确定构件出厂时性能稳定。